精密五金冲压件与不锈钢零部件定制加工方案对比分析
📅 2026-10-04
🔖 精密五金冲压,金属配件加工,不锈钢零部件,五金模具定做,紧固件生产
不少采购经理在寻找金属配件加工供应商时,常会陷入一个误区:认为冲压件与机加工件可以互换。实际上,当零件壁厚小于2mm、月需求量超过5万件时,选择精密五金冲压还是不锈钢零部件定制,直接决定了单件成本是0.8元还是3.5元。这个决策点,正是今天要拆解的核心。
冲压与机加工:两条不同的技术路线
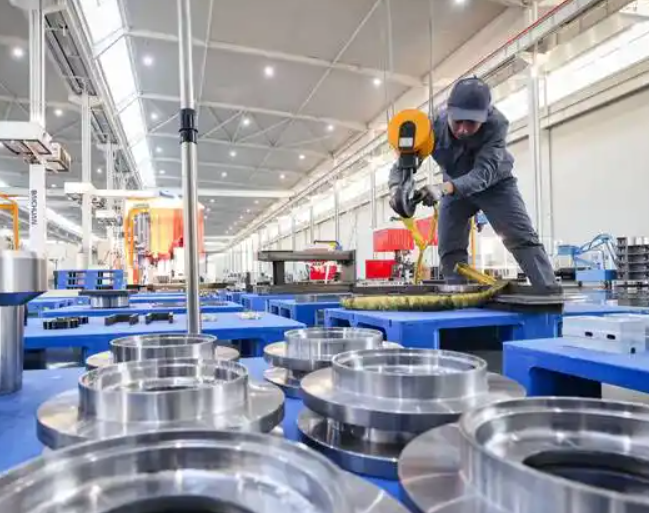
精密五金冲压依靠五金模具定做,通过连续模或级进模实现高速成形。一套级进模可集成拉伸、冲孔、折弯、攻牙等12道工序,每分钟产出80-300件,材料利用率普遍在65%-78%之间。而不锈钢零部件定制中的CNC车铣路线,虽然精度可达±0.01mm,但单件工时往往在3-8分钟,适合复杂异形件或月需求低于5000件的场景。
选型判断的三个硬指标
- 批量阈值:月需求超过3万件,冲压模具摊销后单件成本优势明显;低于1万件,机加工更经济。
- 材料厚度:0.2-3mm薄壁件优先考虑精密五金冲压;厚壁或锻造型零件走机加工。
- 公差带:冲压件尺寸公差通常控制在±0.05mm以内,高精度不锈钢零部件可压缩至±0.02mm。
紧固件生产领域同样遵循这一逻辑。标准螺丝、铆钉类产品采用多工位冷镦机,日产能可达20万件;而非标异形紧固件则需结合冲压与机加工组合工艺。
应用前景:组合工艺成为主流
新能源汽车电池包结构件、5G通讯屏蔽罩等新兴领域,正在推动冲压+机加工复合方案。先冲压成形,再对关键孔位进行CNC精修,既保证了量产效率,又满足了局部高精度要求。镒铧兴五金制品在承接此类金属配件加工订单时,通常会在模具设计阶段就预留二次加工基准面,避免重复装夹带来的累积误差。
选型没有绝对优劣,关键是匹配产品生命周期与成本结构。把图纸和年需求量交给有经验的工程师做DFM分析,往往比反复比价更能找到最优解。