精密五金冲压件定制加工流程及不锈钢零部件选型要点
📅 2026-10-03
🔖 精密五金冲压,金属配件加工,不锈钢零部件,五金模具定做,紧固件生产
在消费电子、汽车电子及工业自动化设备中,冲压件虽小却常决定整机装配的顺畅度。以某款新能源连接器为例,其内部弹片厚度仅0.15mm,平面度要求却达0.02mm以内,这对精密五金冲压的模具间隙与送料精度提出了严苛标准。
定制加工的核心流程拆解
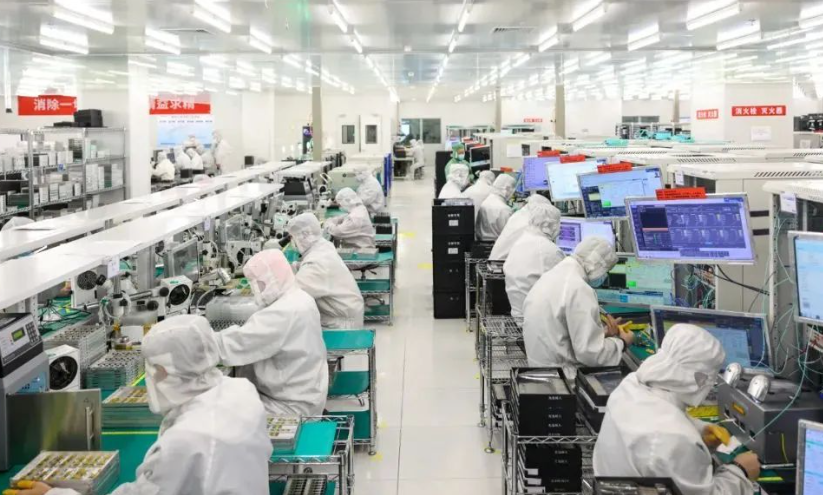
一套完整的定制流程并非简单开模冲压。从工程评估开始,需确认材料纹向、毛刺方向及后续表面处理兼容性。随后进入五金模具定做阶段,连续模与复合模的选择直接关联产能与成本——比如0.5mm厚不锈钢件,若月需求超50万件,连续模的摊薄优势便凸显出来。
不锈钢选型的三项硬指标
面对304、316、430等牌号,选型不能只看耐蚀性:
- 屈服强度与回弹:301不锈钢经冷轧后屈服强度可达900MPa以上,回弹控制难度远高于304,需在模具设计时补偿。
- 延伸率匹配:若涉及折弯或拉伸工序,延伸率低于30%的硬态材料易开裂,建议选用软态或半硬态。
- 磁性要求:430不锈钢带磁性,而304经拉伸后可能产生弱磁,对传感器周边不锈钢零部件需提前规避。
生产实践中的两个避坑建议
不少采购方忽略毛刺标准与清洗工序的匹配。例如紧固件生产中,若后续要电镀镍,毛刺残留会导致镀层结合力不足。另外,对于异形金属配件加工,建议在打样阶段要求供应商提供首件全尺寸报告与CPK数据,而非仅凭样品外观判断。
东莞镒铧兴在精密五金冲压领域积累了多材质模具数据库,从0.1mm精密弹片到6mm厚安装支架均可覆盖。合理的选型与流程管控,往往能让单件成本下降15%以上。若您正评估新项目,不妨带图询价,用工程数据替代经验猜测。